Analyse vibratoire
Sonnage par impact : trouver la vitesse de rotation stable
Le sonnage par impact mesure la réponse de l’ensemble outil, attachement et broche pour trouver les vitesses de rotation stables et éviter le broutement.
KJ France5 min de lecture
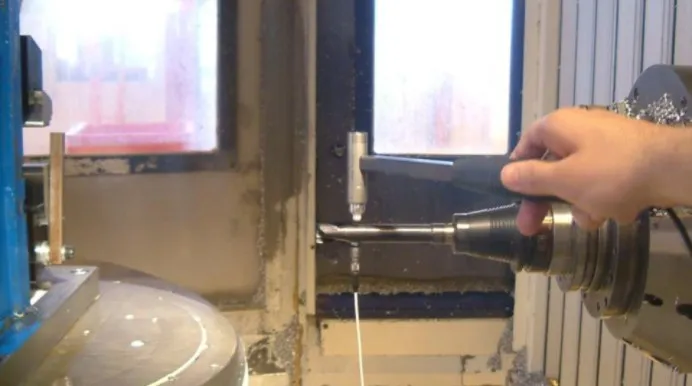
La vitesse de coupe recommandée par le fabricant ne dit rien du comportement de l’outil une fois monté dans votre broche. Deux montages identiques sur le papier peuvent brouter à des vitesses différentes. Le sonnage par impact (tap test) mesure ce comportement et en déduit les vitesses de rotation stables, sans usiner une seule pièce.
Le sonnage par impact, qu’est-ce que c’est ?
C’est une mesure de la réponse vibratoire de l’outil tel qu’il est monté en machine : outil, serrage, attachement et broche. On excite l’ensemble par un choc bref et on enregistre sa vibration, pour savoir à quelles vitesses de rotation l’outil coupera sans broutement, et avec quelle profondeur de passe.
Principe : marteau instrumenté, accéléromètre et FRF
La mesure repose sur deux capteurs :
- un marteau d’impact instrumenté, équipé d’un capteur de force, qui frappe l’extrémité de l’outil ;
- un accéléromètre, fixé près de la pointe de l’outil, qui mesure la vibration résultante.
Un choc bref excite d’un coup une large plage de fréquences, d’autant plus large que l’embout du marteau est dur. Un analyseur calcule, fréquence par fréquence, le rapport entre la réponse et la force appliquée : c’est la fonction de réponse en fréquence (FRF) de l’outil monté en broche. La broche est à l’arrêt ; plusieurs frappes sont moyennées, en général dans deux directions perpendiculaires à l’axe de broche.
Ce que l’on tire d’un sonnage par impact
La FRF fournit trois informations :
- Les fréquences propres : les pics de la courbe, liés aux modes de vibration de l’outil, de l’attachement ou de la broche.
- La raideur dynamique : le rapport entre force et déplacement à chaque fréquence. Elle est la plus faible aux fréquences propres, et c’est là que se joue la stabilité.
- L’amortissement : la capacité de l’ensemble à dissiper l’énergie vibratoire, lue sur la largeur des pics.
Combinées aux données de l’outil (diamètre, nombre de dents), à l’engagement et à l’effort de coupe propre à la matière, ces valeurs donnent le diagramme de lobes de stabilité : pour chaque vitesse de rotation, la profondeur de passe au-delà de laquelle la coupe devient instable.
Des lobes aux vitesses de rotation stables
Les zones stables se situent approximativement là où la fréquence de passage des dents égale la fréquence propre dominante, ou cette fréquence divisée par 2, 3, 4… Soit N ≈ 60 × f / (z × n), avec N en tr/min, f la fréquence propre en Hz, z le nombre de dents et n un entier.
Exemple de calcul, avec des valeurs choisies pour l’illustration : une fraise à 3 dents dont le mode dominant, une fois montée, se situe à 1 200 Hz.
| n | Vitesse approximative de la zone stable |
|---|---|
| 1 | 24 000 tr/min |
| 2 | 12 000 tr/min |
| 3 | 8 000 tr/min |
| 4 | 6 000 tr/min |
Plus la vitesse est basse, plus ces zones sont rapprochées et étroites : le gain est surtout net en UGV. La formule reste une approximation ; le diagramme complet précise la profondeur de passe admissible dans chaque zone.
Pourquoi mesurer l’ensemble outil, attachement et broche
La fréquence propre d’un outil monté ne se lit pas dans un catalogue. Elle dépend de tout ce qui le tient : longueur de sortie, mode de serrage, attachement, interface avec la broche et broche elle-même, dont les roulements évoluent avec le temps. En pratique :
- changer d’attachement, même pour un modèle équivalent, peut déplacer les fréquences propres ;
- sortir l’outil de quelques millimètres de plus modifie le résultat ;
- le même outil dans le même attachement ne se comporte pas forcément de la même façon sur deux machines de modèle identique.
Un sonnage vaut donc pour un montage donné. C’est aussi un moyen objectif de comparer deux solutions, par exemple un porte-outil fretté face à un autre serrage, ou deux types d’attachement.
Sonnage statique et sonnage dynamique : deux mesures complémentaires
Le sonnage par impact est dit statique : la broche ne tourne pas et l’outil ne coupe pas. Simple et rapide, il ne voit pas tout :
- en rotation, l’effet gyroscopique de l’outil et le comportement des roulements modifient la dynamique, surtout à haute vitesse ;
- les efforts de coupe, qui dépendent de la matière et de l’engagement, sont absents lors d’une frappe ;
- la souplesse de la pièce et de son bridage n’apparaît pas quand on frappe l’outil.
Le sonnage dynamique répond à ces limites : les vibrations sont relevées pendant l’usinage, dans la matière réelle, ce qui intègre l’effet gyroscopique et les efforts de coupe. Il confirme et affine les vitesses issues du sonnage par impact.
Comment se déroule une intervention
Le sonnage par impact ne demande aucun usinage. Son déroulement type :
- L’outil est monté dans son attachement, avec la longueur de sortie de production, puis placé en broche.
- La machine est mise en sécurité, broche à l’arrêt, et l’accéléromètre est positionné près de la pointe de l’outil.
- Une série de frappes est réalisée dans chaque direction, en contrôlant la qualité du signal.
- Les mesures sont traitées pour établir le diagramme de lobes et les vitesses adaptées à ce montage.
L’immobilisation de la machine se limite au temps des frappes : la production n’a pas à être arrêtée longtemps. Pour préparer l’intervention, listez les outils concernés, la matière, les conditions de coupe actuelles et les symptômes.
Quand faire un sonnage par impact ?
- Nouvel outil long, ou grand porte-à-faux imposé par la pièce.
- Nouvelle pièce ou nouveau programme, pour partir de conditions stables dès les premières pièces.
- Broutement constaté, pour sortir du tâtonnement (voir notre article sur le broutement en usinage).
- UGV : c’est à haute vitesse que les zones stables sont les plus larges.
- Aéronautique : aluminium usiné à haute vitesse, parois minces, titane, où une casse d’outil ou une reprise coûte cher.
- Après un changement d’attachement ou une intervention sur la broche.
À retenir
- Le sonnage par impact mesure la réponse en fréquence de l’outil monté en broche, avec un marteau instrumenté et un accéléromètre.
- On en déduit les lobes de stabilité, les vitesses stables et la profondeur de passe admissible.
- Le résultat vaut pour un ensemble outil, attachement, longueur de sortie et broche : si l’un change, on remesure.
- Le sonnage dynamique, en usinage, complète la mesure statique en intégrant l’effet gyroscopique et les efforts de coupe.
Le sonnage par impact fait partie des prestations d’analyse vibratoire de KJ France, avec l’analyse du comportement de la broche, le sonnage dynamique et l’optimisation des conditions de coupe. Pour étudier un montage ou une opération précise, contactez-nous.