Attachements
Attachement HSK, BT ou ISO : comment choisir son porte-outil ?
Attachement HSK, SK DIN 69871, BT ou BT double contact : comment choisir selon la broche, la vitesse, la rigidité, l’équilibrage et le mode de serrage.
KJ France5 min de lecture
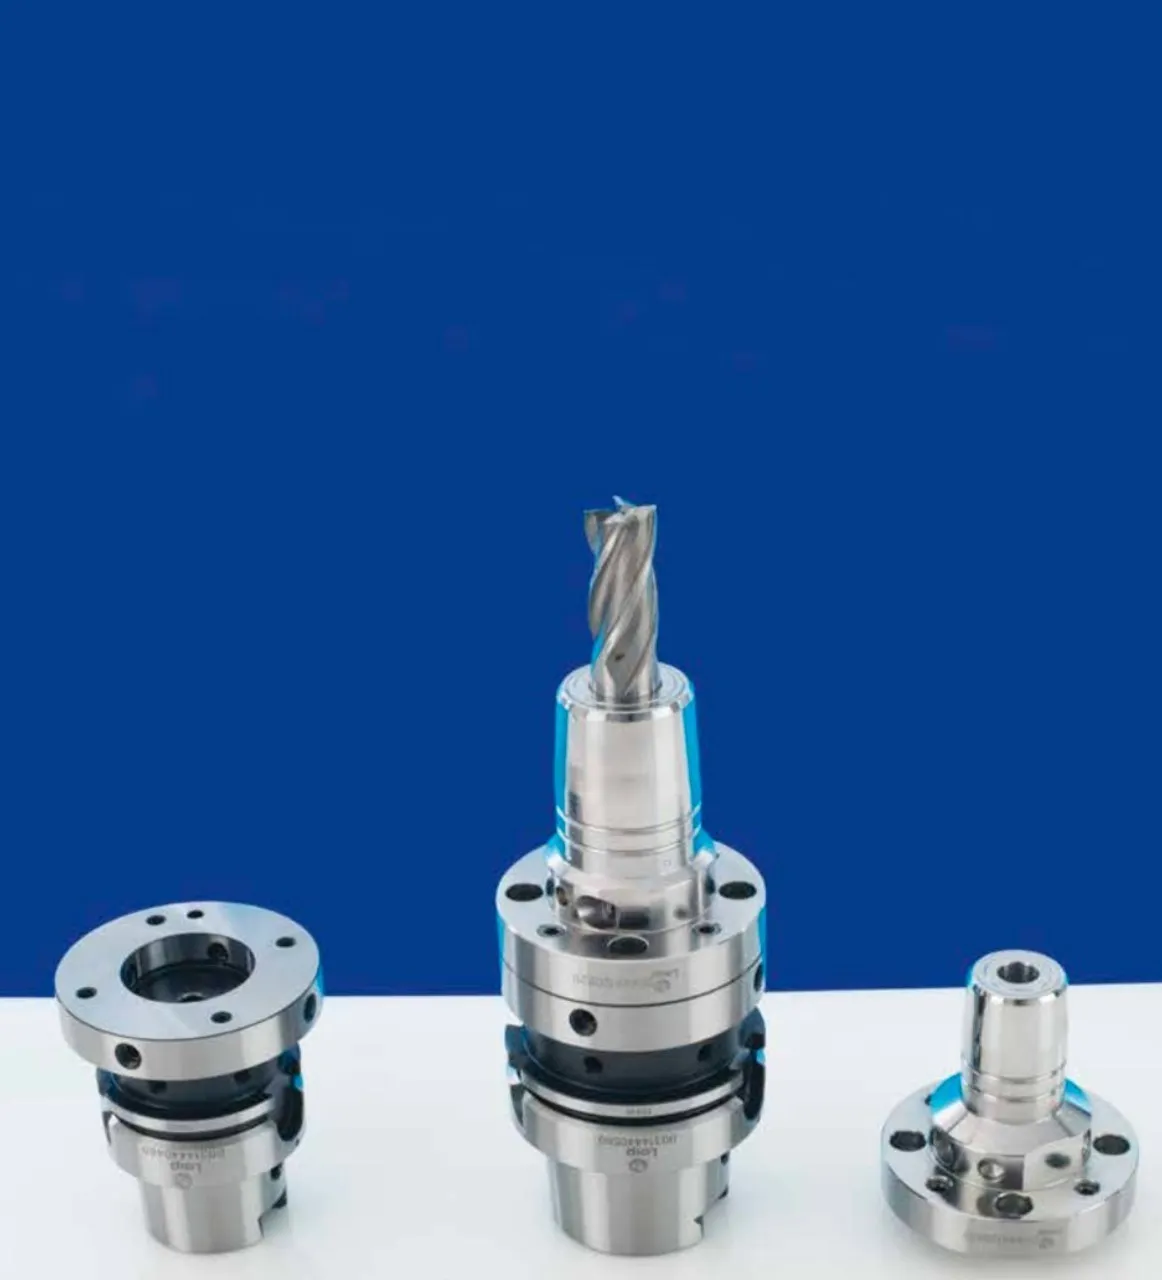
Faux-rond qui varie d’un changement d’outil à l’autre, cote en Z qui dérive quand la vitesse monte, vibrations dès que l’outil sort un peu : souvent, c’est l’attachement qui est en cause, pas l’outil. Le choix entre HSK, cône ISO (SK) ou BT se fait pourtant par habitude. Voici les repères pour choisir un attachement adapté à votre broche et à vos usinages.
D’abord, ce qu’impose la broche
Un cône HSK ne se monte pas dans une broche 7:24, et un BT40 n’entre pas dans une broche prévue pour du SK40 selon DIN 69871 : collerettes, gorges de préhension et tirettes diffèrent. La documentation de la machine précise le type, la taille et, pour les cônes 7:24, le modèle de tirette.
Le vrai choix se fait à l’achat de la machine, puis sur le porte-outil : mode de serrage, longueur, équilibrage, simple ou double contact.
Les cônes 7:24 : SK (DIN 69871) et BT
Le cône 7:24 est le plus répandu sur les centres d’usinage, surtout en tailles 30, 40 et 50. Non auto-bloquant, il facilite le changement automatique : le porte-outil est centré par le cône et tiré dans la broche par une tirette. La collerette ne touche pas la face de broche.
- SK selon DIN 69871 (équivalent international : ISO 7388-1) : le standard courant sur les machines européennes. Les tirettes sont décrites par la DIN 69872, mais le modèle exact dépend du constructeur.
- BT selon MAS 403 / JIS B 6339 : d’origine japonaise, très présent sur les machines asiatiques. Même cône 7:24, mais collerette plus épaisse, de géométrie différente, et tirettes propres. BT et DIN 69871 ne sont pas interchangeables.
Leur limite commune : à haute vitesse, l’avant de la broche s’évase sous l’effet de la force centrifuge, davantage que le cône plein du porte-outil. La tirette aspire alors le porte-outil plus profondément : la longueur d’outil change et la rigidité diminue. Le 7:24 en simple contact convient à l’usinage général, beaucoup moins à l’UGV.
BT double contact : le cône et la face
Le BT double contact ajoute au centrage par le cône un appui de la collerette sur la face de broche. Ce second appui reprend mieux les moments de flexion et fixe la position axiale : meilleure rigidité, meilleure répétabilité en Z, moindre sensibilité à la vitesse.
Il faut une broche adaptée. BT classique et double contact restent en général compatibles entre eux, mais en simple contact seulement : vérifiez-le auprès des fabricants.
HSK : le cône court creux 1:10
Le HSK (Hohlschaftkegel) repose sur un cône court et creux de conicité 1:10, en contact simultané sur le cône et sur la face. Le serrage se fait par l’intérieur : des segments, écartés par la barre de traction, prennent appui sur un épaulement interne et plaquent le cône contre la face de broche. À haute vitesse, la force centrifuge pousse ces segments vers l’extérieur et la paroi mince suit la dilatation de la broche.
Il est normalisé par la DIN 69893 et l’ISO 12164-1 (queues) et par l’ISO 12164-2 (logements de broche). Le chiffre de la désignation correspond au diamètre de collerette en millimètres (HSK-A63 : 63 mm). Principales formes :
- A : changement automatique, avec rainures d’entraînement ; la plus répandue sur centres d’usinage.
- C : changement manuel, pour machines spéciales et lignes transfert.
- E : changement automatique, sans rainures d’entraînement, symétrique ; très hautes vitesses, efforts modérés.
- F : proche de la forme E avec une collerette plus grande, surtout pour le bois et les matériaux tendres.
Contrepartie : le double contact exige des faces parfaitement propres, et la paroi mince supporte mal les chocs.
Capto, KM et cône Morse
En tournage et sur machines multitâches, on rencontre surtout des attachements modulaires : Capto, à polygone conique avec appui sur face (ISO 26623), et KM, à cône court avec serrage par billes (ISO 26622). Le cône Morse, auto-bloquant, de conicité proche de 1:20 (ISO 296, DIN 228), reste présent sur perceuses et machines conventionnelles, comme le cône 7:24 à changement manuel selon DIN 2080, maintenu par un tirant fileté.
Attachement HSK, SK ou BT : le tableau comparatif
| Critère | HSK | SK (DIN 69871) | BT | BT double contact |
|---|---|---|---|---|
| Géométrie | Cône creux 1:10 | Cône 7:24 | Cône 7:24 | Cône 7:24 |
| Contact | Cône + face | Cône seul | Cône seul | Cône + face |
| Normes | DIN 69893, ISO 12164 | DIN 69871, ISO 7388-1 | MAS 403, JIS B 6339 | Dérivé du BT |
| Hautes vitesses | Adapté | Limité | Limité | Mieux que le BT simple |
| Rigidité en flexion | Élevée | Moyenne | Moyenne | Élevée |
| Répétabilité axiale | Élevée | Sensible à la vitesse | Sensible à la vitesse | Élevée |
| Exigence de propreté | Forte | Normale | Normale | Forte |
Rigidité et porte-à-faux
Dans un modèle simple de poutre, la flèche d’un outil en porte-à-faux croît avec le cube de sa longueur de sortie et diminue avec la puissance quatre de son diamètre. Quelques millimètres de sortie en moins valent souvent mieux qu’un changement d’attachement.
Pour les grands porte-à-faux, il existe des attachements antivibratoires. Voir aussi les causes du broutement en usinage ; une analyse vibratoire mesure le comportement réel de l’ensemble broche, attachement et outil.
Équilibrage : une classe toujours liée à une vitesse
La qualité d’équilibrage se définit selon l’ISO 21940-11, qui remplace l’ISO 1940-1. Une classe comme G2.5 n’a de sens qu’associée à une vitesse : le balourd résiduel admissible vaut U = 9 549 × G × m / n (U en g·mm, m en kg, n en tr/min). Pour un ensemble de 1 kg à 20 000 tr/min en G2.5, on obtient environ 1,2 g·mm ; à 10 000 tr/min, le double. Le calcul vaut pour l’ensemble tournant : porte-outil, outil, pince et écrou.
Le mode de serrage de l’outil
Le serrage pèse autant que le cône sur le faux-rond final :
- Pince ER : polyvalente, précision liée à la pince et à l’écrou.
- Frettage : faux-rond de quelques microns, serrage symétrique, nez fin, mais appareil de chauffe nécessaire (voir le porte-outil fretté).
- Mandrin hydraulique : faux-rond faible, bon amortissement.
- Weldon : entraînement positif par méplat, adapté à l’ébauche, avec faux-rond et balourd plus élevés.
À retenir
- La broche impose le type et la taille d’attachement.
- Les cônes 7:24 (SK, BT) conviennent à l’usinage général, moins aux hautes vitesses.
- Le double contact (HSK, BT double contact) améliore rigidité et répétabilité, si la broche le permet.
- Une classe d’équilibrage ne vaut que pour une vitesse donnée.
- Le porte-à-faux et le mode de serrage comptent autant que le cône.
KJ France distribue les attachements Laip (HSK, ISO DIN 69871, BT et BT double contact, DIN 2080, cône Morse, frettage et tirettes) et Canela (attachements modulaires PSC, conformes à l’ISO 26623-1, et porte-fraises antivibratoires BT et DIN 69871). Consultez nos attachements par type ou contactez KJ France en précisant le type de broche et les usinages visés.