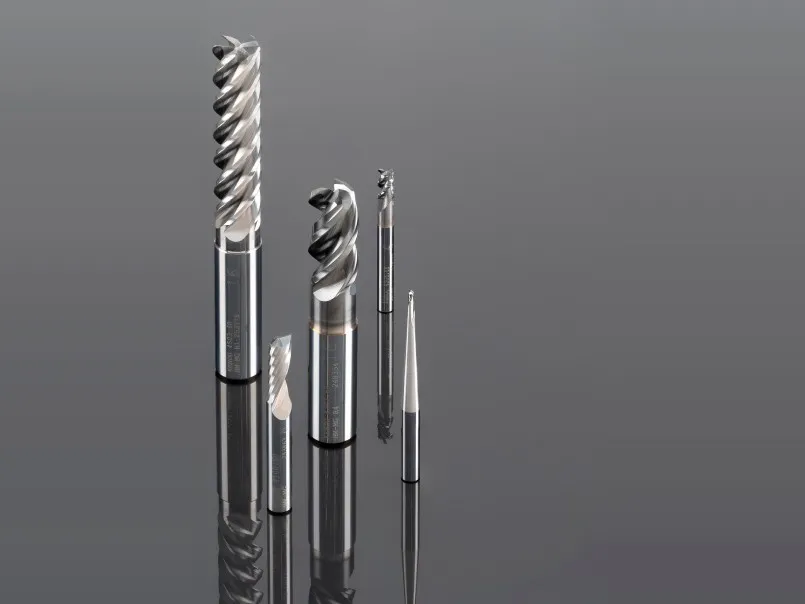
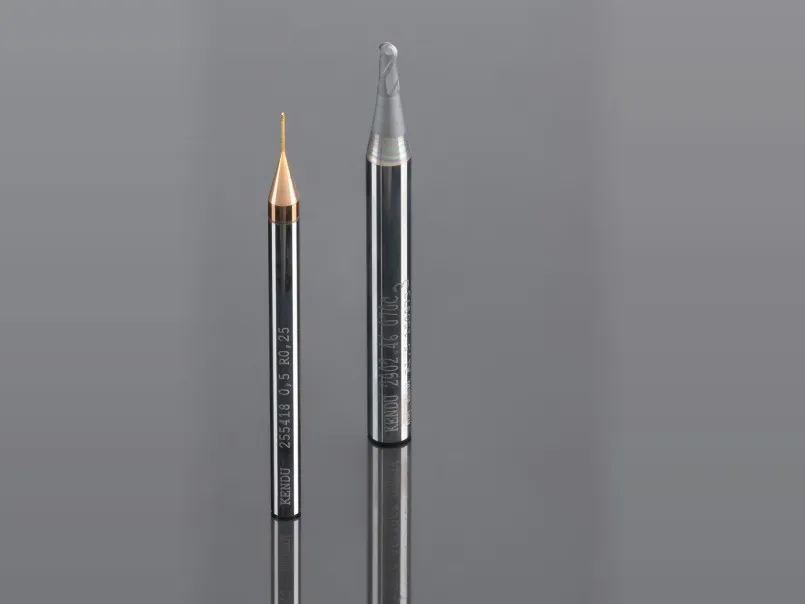
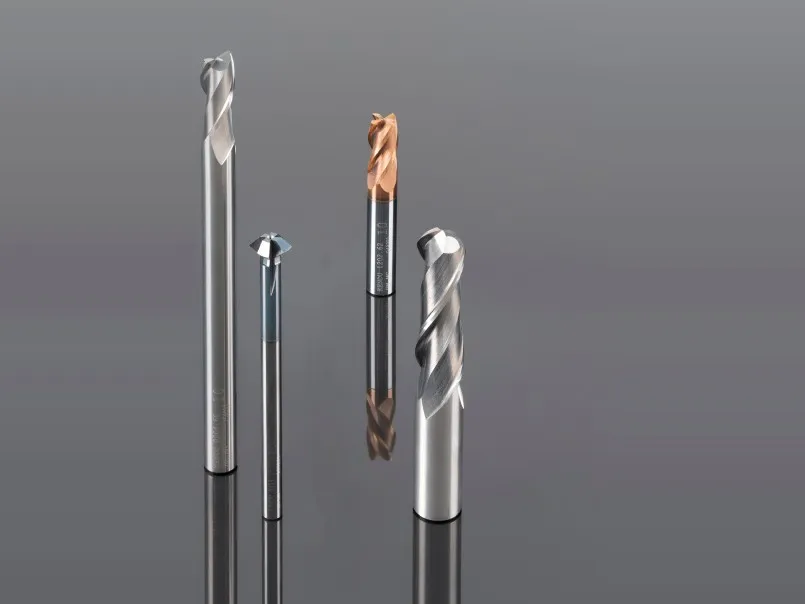
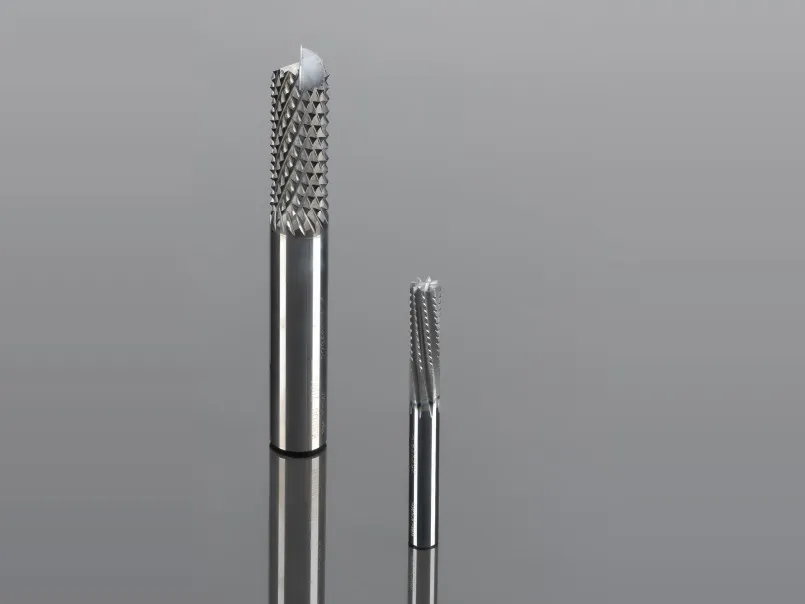
Kendu est une coopérative basque installée à Segura, dans le Guipuscoa, qui fabrique des outils de précision depuis 1976. L’entreprise a commencé par l’acier rapide avant de se tourner vers le carbure, qui représente aujourd’hui l’essentiel de son catalogue de plus de 3 000 références. Elle dispose d’un centre d’essais sur son site, travaille avec des universités et des centres de recherche, et a été l’une des premières entreprises de son secteur certifiées ISO 9001. Ses outils servent l’aéronautique, l’automobile, le médical et la mécanique.
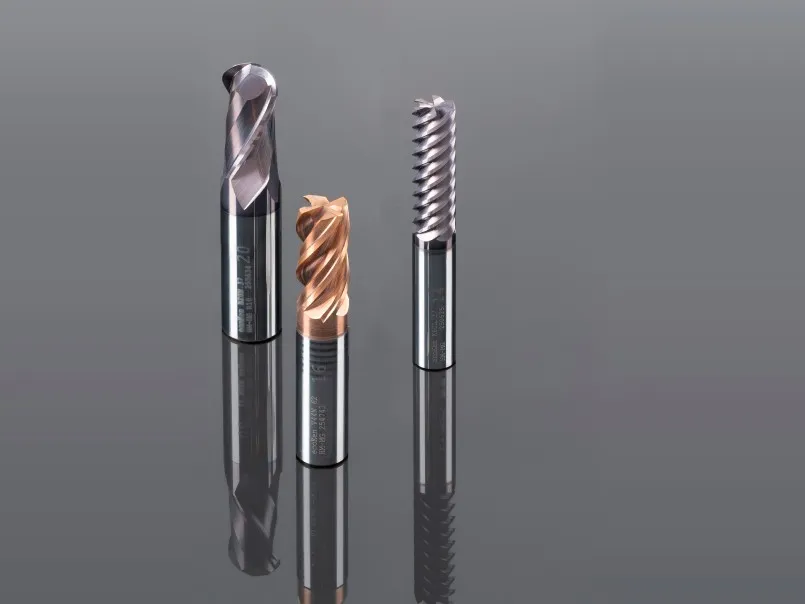
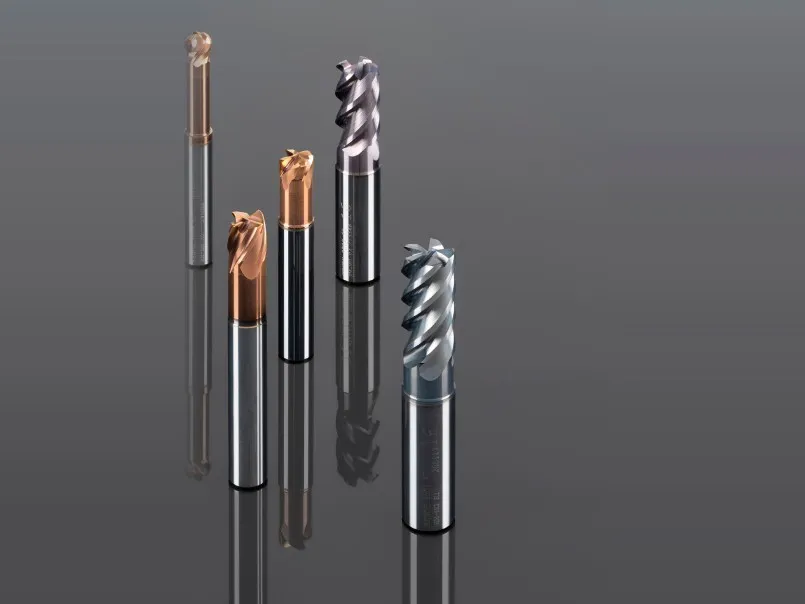
Polyvalente, économique ou UGV : quelle fraise Kendu choisir ?
|
Polyvalente HMken |
Économique ECOken |
UGV Unikencut |
| Pour |
La polyvalence |
Le rapport prix/performances |
Les hautes performances |
| Diamètres |
Ø1 à 25 mm |
Ø2 à 25 mm |
Ø2 à 25 mm |
| Stratégies |
Usinage conventionnel |
Conventionnel, HPC, HSC |
HSC, HPC, trochoïdal, grande avance |
| Revêtements |
Non revêtu, K-CROM+, K-PRO |
K-CROM+, K-PRO, non revêtu |
K-PRO, K-CROM+, K-SUPRA+, K-MAX, K-TISIN |
| Matières dures |
H1, H2 en second choix |
H1, H2 en second choix |
Jusqu’à 70 HRc |
| Points forts |
Chanfrein, ébavurage, gravure, longueur XL |
Hélice variable, queue Weldon |
Grande avance, boule 240°, fraise céramique |
Choisissez HMken pour l’étendue de ses formes, ECOken pour les formes courantes produites en série, et Unikencut pour l’usinage à grande vitesse, le trochoïdal ou les aciers trempés. Pour l’aluminium en grande série, Unikenal est dédiée à ces matières.
Le nombre de dents. Peu de dents laissent de la place aux copeaux : c’est le choix de l’aluminium et du rainurage pleine matière. Beaucoup de dents augmentent l’avance possible et l’état de surface, à condition que l’engagement radial soit faible : finition, trochoïdal, matières dures.
L’hélice. Une hélice de 30° convient à la plupart des usinages. Une hélice de 45° ou plus coupe plus en douceur et évacue mieux, en finition et dans l’aluminium. Une hélice variable casse la régularité des attaques de dents et limite le broutement.
La forme.
- En bout (angle vif) : épaulements, rainures, poches à fond plat.
- Torique (rayon d’angle) : l’angle renforcé tient mieux en ébauche et dans les matières dures.
- Hémisphérique : surfaces 3D, moules et matrices.
- D’ébauche : profil à brise-copeaux pour enlever beaucoup de matière avec moins d’effort.
La longueur. Prenez toujours la fraise la plus courte possible : la flèche d’un outil augmente avec le cube de sa longueur en porte-à-faux. Une fraise deux fois plus longue fléchit huit fois plus, et vibre d’autant plus facilement.
Le revêtement. Il se choisit selon la matière : revêtements résistants à la chaleur pour les aciers et les matières dures, arête vive non revêtue ou revêtue DLC pour l’aluminium, revêtement diamant pour les composites et le graphite. Pour comparer avec l’acier rapide, lisez notre article fraise carbure monobloc ou HSS-E.
Les stratégies d’usinage selon Kendu
Kendu classe ses gammes par stratégie : CSC, l’usinage conventionnel aux conditions moyennes d’un centre d’usinage classique, puis quatre stratégies hautes performances, que Kendu note de 1 à 4 en vitesse, en avance et en profondeur de passe :
| Stratégie |
Principe |
Vitesse |
Avance |
Profondeur |
| HSC, grande vitesse |
Passes légères à très haute vitesse, finition et formes 3D |
4 |
3 |
2 |
| HPC, hautes performances |
Fort engagement, débit de copeaux maximal |
2 |
3 |
4 |
| TPC, trochoïdal |
Faible engagement radial sur toute la longueur de coupe |
3 |
3 |
3 |
| HFC, grande avance |
Très faible profondeur, très forte avance par dent |
3 |
4 |
1 |
Chaque gamme indique les stratégies pour lesquelles elle est conçue, ce qui aide à choisir la bonne fraise pour votre machine et votre programme.
Des carbures et revêtements propres à Kendu
Kendu travaille plusieurs nuances de carbure, du micrograin universel MG10 au sub-micrograin SM pour les aciers jusqu’à 62 HRc et à l’extra-sub-micrograin ESM pour la finition des aciers jusqu’à 70 HRc. Il développe ses propres revêtements : K-CROM+ pour l’usinage dur jusqu’à 54 HRc, K-PRO pour la très haute dureté et l’usinage à sec, K-SUPRA+ pour le titane, le nickel et l’inox, K-MAX pour les alliages de titane, K-FIBER, un revêtement diamant pour les composites.
L’attachement compte autant que la fraise
Une fraise carbure donne le meilleur d’elle-même avec un attachement rigide et un faux-rond faible : les mandrins de frettage Laip sont faits pour cela. Et si l’outil broute malgré tout, notre analyse vibratoire mesure l’ensemble outil, attachement et broche pour trouver les vitesses de rotation stables.