Outils coupants
Fraise carbure monobloc ou HSS-E : comment choisir ?
Fraise carbure monobloc ou HSS-E : dureté, ténacité, vitesses de coupe, rigidité machine, revêtements et nombre de dents pour choisir le bon outil.
KJ France5 min de lecture
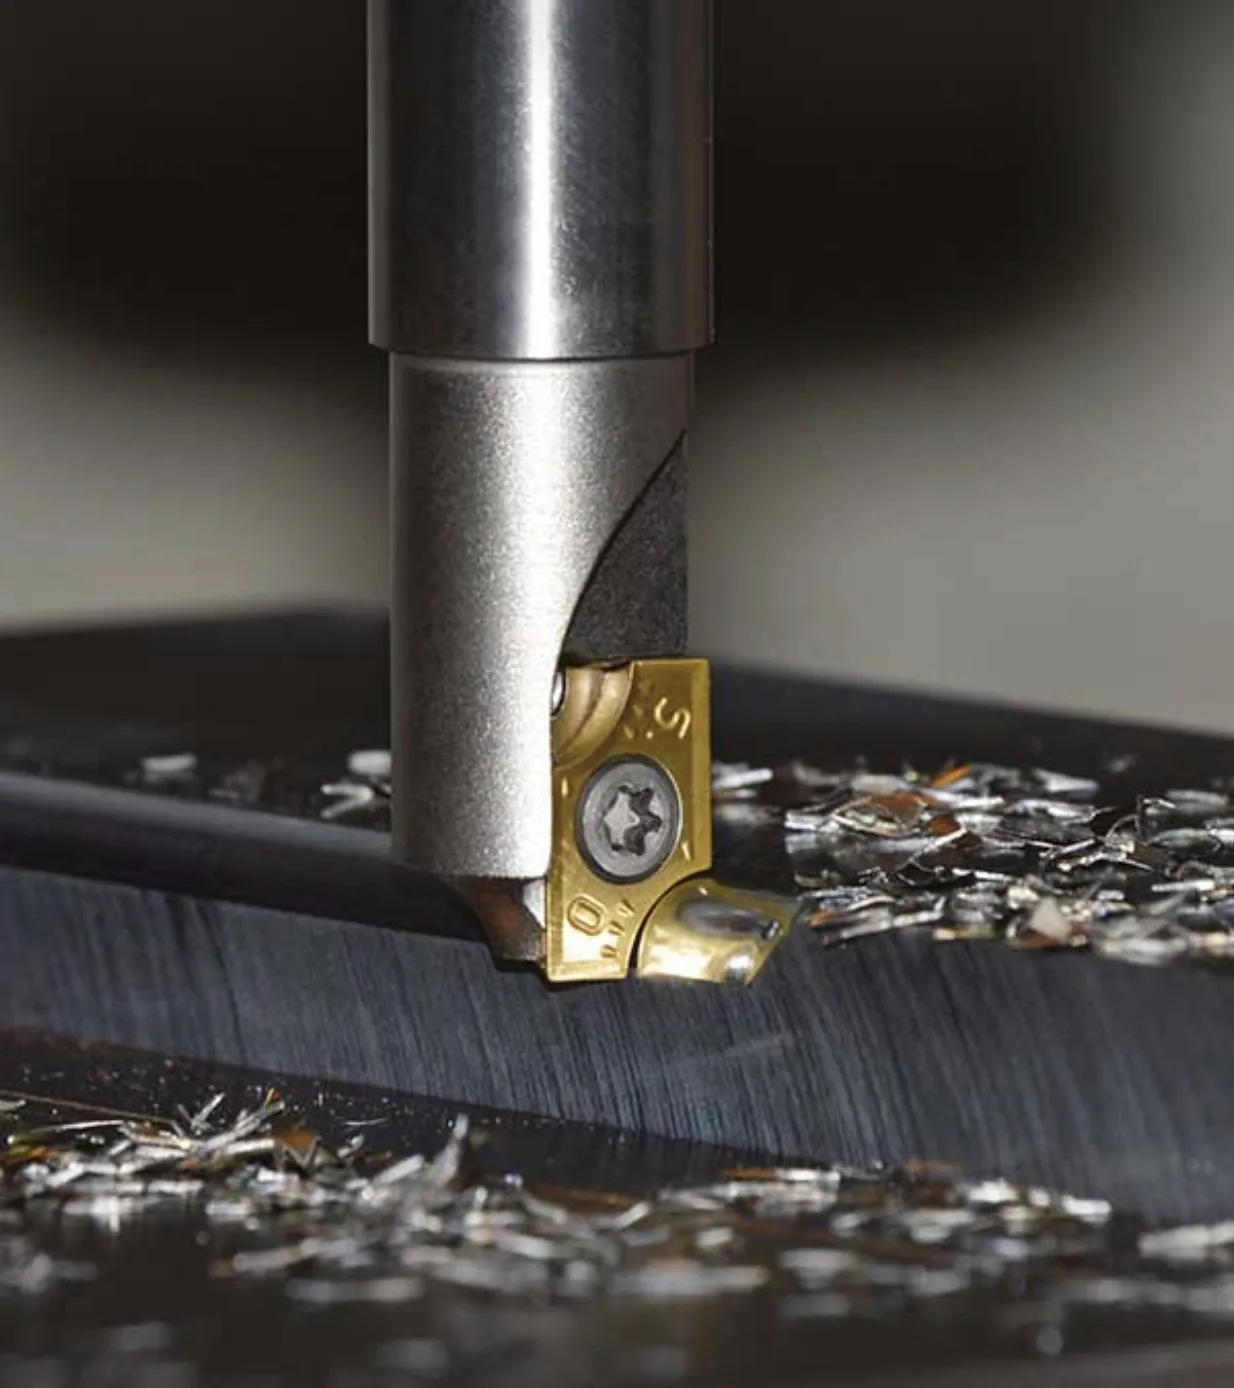
Devant une commande de fraises, la question revient souvent : fraise carbure monobloc ou HSS-E ? Le carbure s’est imposé sur la plupart des centres d’usinage, mais l’acier rapide au cobalt n’a pas disparu des ateliers. Le bon choix dépend de la machine, de la matière, de la taille de série et de la stabilité du montage.
Deux matériaux très différents
Le carbure monobloc
Une fraise carbure monobloc est taillée dans du carbure de tungstène fritté : des grains de carbure très durs liés par du cobalt, qui joue le rôle de « ciment ». Les fraises utilisent surtout des nuances micrograin, au grain inférieur au micron, avec typiquement 6 à 12 % de cobalt. Moins de cobalt donne une nuance plus dure ; davantage de cobalt la rend plus tenace.
L’acier rapide au cobalt (HSS-E)
Le HSS-E est un acier rapide allié au cobalt, autour de 5 % pour les nuances de type M35 et 8 % pour le type M42. Le cobalt améliore la dureté à chaud par rapport à un acier rapide classique. Certaines fraises sont réalisées en acier rapide issu de la métallurgie des poudres (HSS-E PM) : ses carbures plus fins et mieux répartis améliorent la résistance à l’usure comme la ténacité.
Dureté, ténacité et rigidité
Le carbure est nettement plus dur : de l’ordre de 1 500 HV et au-delà, contre environ 64 à 68 HRC (soit 800 à 950 HV environ) pour un HSS-E. Surtout, il conserve sa dureté à haute température, alors qu’un acier rapide commence à s’adoucir au-delà d’environ 550 à 600 °C. C’est ce qui autorise des vitesses de coupe bien plus élevées.
La contrepartie est la fragilité. Le carbure supporte mal les chocs, les vibrations et le faux-rond, qui provoquent des écaillages, voire la casse. L’acier rapide, plus tenace, encaisse mieux une coupe interrompue ou un montage peu stable : il s’use, mais casse rarement brutalement.
Le carbure est aussi environ trois fois plus rigide, avec un module d’élasticité de l’ordre de 600 GPa contre un peu plus de 200 GPa pour l’acier rapide. À géométrie égale, une fraise carbure fléchit beaucoup moins, un atout pour les outils longs et la précision des parois.
Vitesses de coupe : un écart important
Dans un acier de construction non traité, une fraise HSS-E travaille couramment autour de 25 à 40 m/min, quand une fraise carbure revêtue se situe plutôt entre 100 et 200 m/min, parfois davantage selon la stratégie. Ce sont des ordres de grandeur : les données du fabricant restent la référence.
La vitesse de rotation se calcule par n = (Vc × 1 000) / (π × D). Pour une fraise de diamètre 10 mm, 30 m/min donnent environ 950 tr/min et 150 m/min environ 4 800 tr/min. Une broche limitée en vitesse ne permet donc pas d’exploiter le carbure sur les petits diamètres.
Le carbure exige une chaîne rigide
Une fraise carbure ne donne son plein rendement qu’avec une broche en bon état, un attachement précis, un faible faux-rond, un porte-à-faux réduit et une pièce bien bridée. Un mandrin fretté ou hydraulique limite le faux-rond, qui surcharge une seule dent et raccourcit la durée de vie de l’outil (voir le frettage des porte-outils).
Sur une machine souple ou un montage instable, le carbure révèle souvent le problème en premier : broutement, état de surface dégradé, arêtes écaillées. Avant de changer d’outil, il faut traiter la cause ; les pistes sont détaillées dans l’article broutement en usinage : causes et solutions.
Quand le HSS-E reste pertinent
- Machines anciennes ou peu rigides, fraiseuses conventionnelles et broches lentes.
- Petites séries, pièces unitaires, entretien et reprises : le temps de cycle y pèse moins que le coût de l’outil.
- Coupes interrompues, bruts irréguliers ou bridages délicats, où la ténacité évite la casse.
- Budget : à diamètre égal, une fraise HSS-E coûte généralement moins cher.
- Affûtage : le HSS-E se réaffûte sur une affûteuse d’atelier, alors que le carbure demande des meules diamant et le plus souvent un service spécialisé.
Revêtements : un survol
Le revêtement complète le substrat, sur les deux matériaux :
- TiN : revêtement polyvalent historique, très répandu sur le HSS-E.
- TiAlN / AlTiN : bonne tenue à haute température, adapté aux aciers et à l’usinage à sec ou en micro-lubrification.
- AlCrN : forte résistance à l’oxydation et à l’usure, sur aciers, inox et aciers traités.
- Aluminium : fraises polies non revêtues ou revêtement adapté de type DLC, car les revêtements contenant de l’aluminium favorisent le collage.
Nombre de dents et hélice selon la matière
- Aluminium et alliages légers : 2 ou 3 dents, goujures larges et polies, hélice souvent prononcée.
- Aciers : 4 dents et plus ; en finition, 5, 6 dents ou davantage pour augmenter l’avance à charge par dent égale.
- Inox et titane : 4 dents ou plus, souvent à pas ou hélice variable pour limiter les vibrations.
- Aciers traités : nombre de dents élevé, noyau renforcé, faibles engagements radiaux.
L’angle d’hélice se situe le plus souvent entre 30 et 45°. Une hélice plus forte rend la coupe plus progressive, mais augmente l’effort axial qui tend à extraire l’outil du porte-outil.
UGV : le terrain du carbure
L’usinage à grande vitesse combine vitesses de rotation élevées, faibles engagements radiaux et avances importantes, avec des trajectoires comme le fraisage trochoïdal. Il suppose des fraises carbure micrograin à géométrie dédiée, des porte-outils équilibrés, un attachement adapté (voir HSK, BT ou ISO : quel attachement choisir) et une machine capable de suivre en dynamique. Le HSS-E n’est pas conçu pour ces conditions.
Grille de décision
| Situation | Choix conseillé |
|---|---|
| Centre d’usinage rigide, broche rapide, production | Carbure monobloc revêtu |
| Aluminium en série | Carbure 2 ou 3 dents, poli |
| UGV, fraisage trochoïdal | Carbure micrograin dédié UGV |
| Fraiseuse conventionnelle ou peu rigide | HSS-E, éventuellement PM |
| Pièce unitaire, reprise, entretien | HSS-E |
| Coupe interrompue, montage instable | HSS-E, ou carbure une fois le montage stabilisé |
À retenir
- Le carbure monobloc est plus dur, plus rigide et tient mieux à chaud : il permet des vitesses de coupe nettement plus élevées.
- Il exige une machine rigide, un faible faux-rond et un montage stable, car il supporte mal les chocs et les vibrations.
- Le HSS-E, plus tenace et moins coûteux, reste pertinent sur machines anciennes, en petite série et en reprise.
- Nombre de dents, hélice et revêtement se choisissent selon la matière usinée, quel que soit le matériau de l’outil.
KJ France distribue les fraises carbure monobloc de Kendu, dont des gammes UGV, ainsi que les outils à plaquettes Kyocera et Canela. Consultez les fraises carbure monobloc Kendu, nos outils coupants par type ou contactez KJ France pour valider un choix d’outil.