Attachements
Frettage : principe, avantages et limites du porte-outil fretté
Frettage des outils : principe du porte-outil fretté, faux-rond, rigidité, limites, bonnes pratiques et comparaison avec pince ER, hydraulique et Weldon.
KJ France5 min de lecture
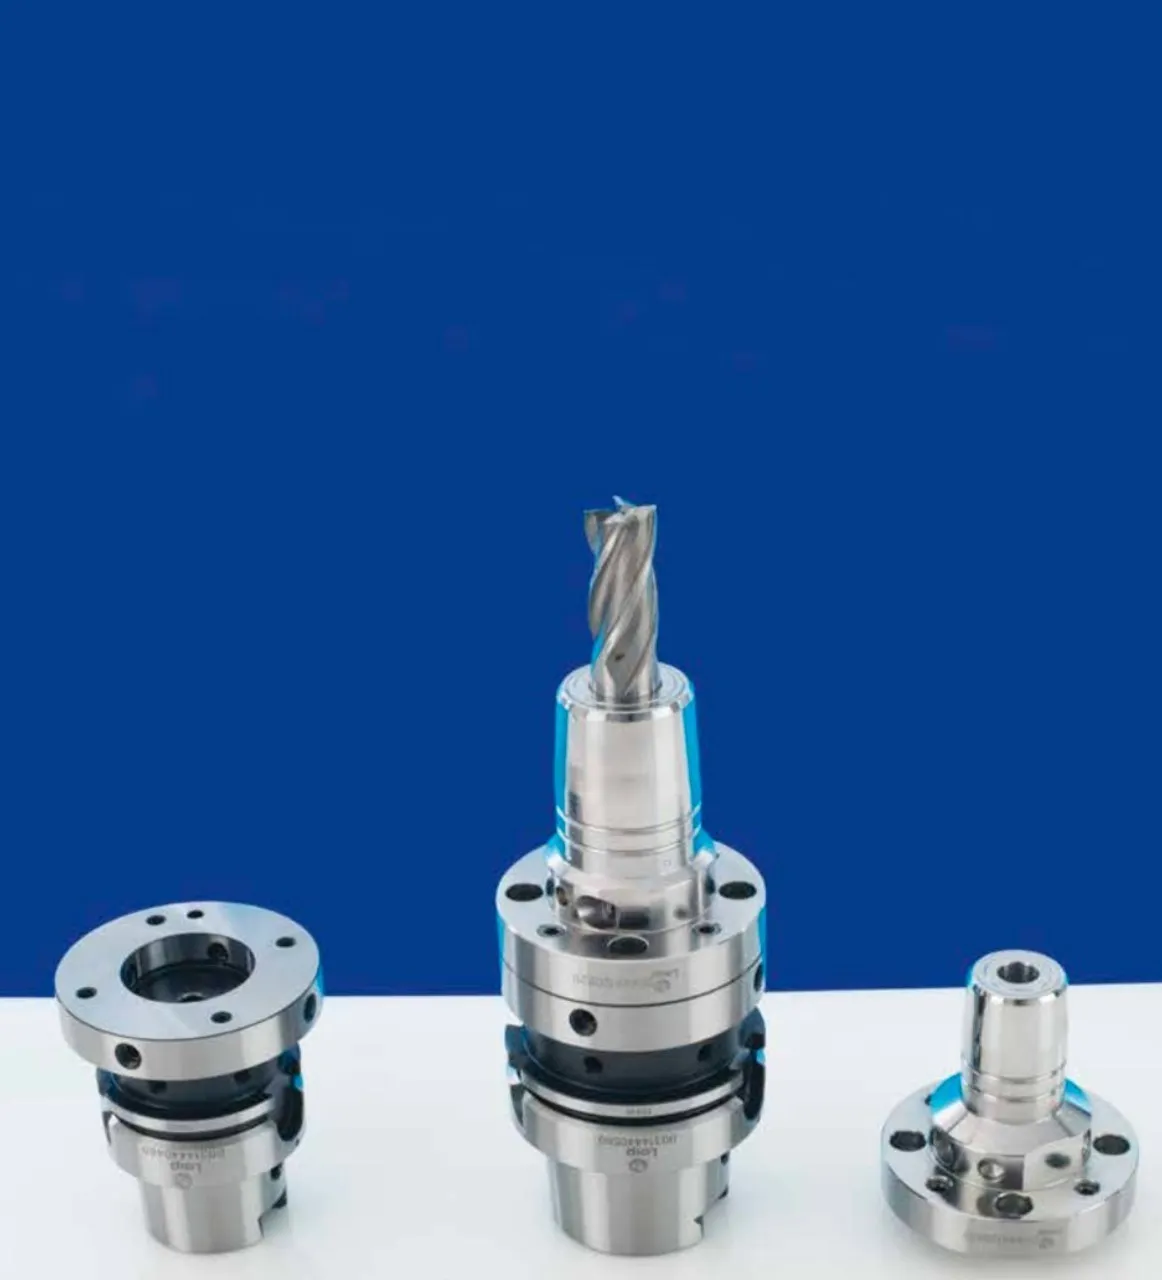
En finition, en UGV ou en usinage de moules, quelques microns de faux-rond suffisent à surcharger une dent, à raccourcir la durée de vie de la fraise et à marquer l’état de surface. Le frettage, ou serrage par dilatation thermique (shrink fit), limite ce défaut en serrant l’outil sans aucune pièce mobile. Il impose aussi des contraintes à connaître avant d’équiper un atelier en porte-outils frettés.
Le principe du frettage
Un mandrin de frettage est un porte-outil dont l’alésage est usiné légèrement plus petit que la queue de l’outil. Tout le serrage repose sur cette interférence :
- La partie avant du mandrin est chauffée par induction : l’acier se dilate et l’alésage s’ouvre juste assez pour laisser passer la queue.
- L’outil est inséré à froid jusqu’à la longueur voulue, souvent réglée par une vis de butée.
- En refroidissant, l’alésage se rétracte et serre la queue sur toute sa circonférence et toute la longueur de serrage.
Pour démonter, on chauffe à nouveau. Avec un outil carbure, l’opération est facilitée : le carbure se dilate environ deux fois moins que l’acier, et la queue s’échauffe moins vite que le mandrin. La chauffe par induction est localisée et rapide, de l’ordre de quelques secondes selon le diamètre et l’appareil. Les mandrins de frettage sont notamment décrits par la DIN 69882-8.
Les avantages du porte-outil fretté
- Faux-rond très faible : de l’ordre de quelques microns, sans pince ni écrou pour ajouter leurs propres défauts. Les dents travaillent de façon plus régulière, ce qui profite à la durée de vie de l’outil et à l’état de surface.
- Serrage symétrique : la pression s’exerce uniformément sur toute la circonférence. Sans pièce mobile, le mandrin fretté se prête bien à l’équilibrage et aux hautes vitesses.
- Rigidité et couple transmissible élevés : le contact sur toute la longueur de serrage limite le glissement de l’outil et la flexion au niveau du nez.
- Encombrement réduit : sans écrou, le nez du mandrin reste fin. Les versions allongées ou à profil réduit donnent accès aux poches profondes et aux parois de moules, notamment en usinage 5 axes.
- Répétabilité : la vis de butée permet de reproduire la longueur de sortie d’un montage à l’autre.
Les limites à connaître
- Un appareil de frettage est nécessaire, avec les réglages et accessoires adaptés aux diamètres et aux mandrins utilisés, ainsi qu’un poste de travail dédié.
- Queue cylindrique en tolérance h6 : le frettage suppose une queue lisse, par exemple la forme HA selon DIN 6535 pour les outils carbure. Les queues à méplat de type Weldon réduisent la surface de contact et ne sont pas recommandées.
- Carbure et HSS : le frettage fonctionne avec les deux, mais le démontage d’un outil HSS peut être plus délicat, car l’acier rapide se dilate à peu près comme le mandrin. Pour le choix du matériau d’outil, voir notre article fraise carbure monobloc ou HSS-E.
- Temps de refroidissement : la chauffe est rapide, le retour à température ambiante plus long. Un outil ne se mesure sur banc de préréglage qu’une fois refroidi.
- Un alésage, un diamètre : chaque mandrin ne reçoit qu’un diamètre de queue, sauf douilles de réduction prévues pour le frettage. Il faut donc plus de porte-outils qu’avec des pinces ER.
- Usure et fatigue : des chauffes trop longues ou trop fortes, répétées, peuvent altérer l’acier du mandrin et réduire sa force de serrage.
- Amortissement limité : le contact métal sur métal amortit moins les vibrations qu’un mandrin hydraulique.
Frettage, pince ER, mandrin hydraulique ou Weldon
| Critère | Frettage | Pince ER | Mandrin hydraulique | Weldon |
|---|---|---|---|---|
| Faux-rond | Quelques µm | Selon pince et écrou | Quelques µm | Plus élevé |
| Serrage | Appareil de chauffe | Clé, pince par plage | Clé, vis de pression | Vis sur méplat |
| Queue d’outil | Lisse, h6 | Plage de diamètres | Lisse, h6 | À méplat (DIN 6535 HB) |
| Équilibrage | Favorable | Dépend de l’écrou | Favorable | Défavorable |
| Encombrement | Réduit | Écrou volumineux | Moyen | Moyen |
| Usage type | Finition, UGV, moules | Polyvalence | Finition, alésage | Ébauche |
La pince ER reste la solution la plus souple : un même mandrin reçoit toute une série de diamètres, avec une précision qui dépend de la qualité de la pince, de l’écrou et du couple de serrage. Le mandrin hydraulique offre un faux-rond comparable au frettage et amortit mieux les vibrations grâce à l’huile, sans appareil de chauffe, mais il est moins à l’aise sous de forts efforts radiaux d’ébauche.
Le Weldon assure un entraînement positif qui empêche l’outil de glisser en ébauche lourde. La vis pousse toutefois la queue d’un côté de l’alésage, d’où un faux-rond et un balourd plus importants. Le choix du cône côté broche est traité dans notre article sur l’attachement HSK, BT ou ISO.
Bonnes pratiques de frettage
- Propreté : nettoyez et dégraissez l’alésage et la queue avant chaque frettage. Huile, poussière ou copeau dégradent le serrage et le faux-rond, et l’huile fume à la chauffe.
- Longueur de serrage : respectez la profondeur d’insertion minimale indiquée par le fabricant du mandrin et serrez sur la partie cylindrique de la queue. Réglez la sortie d’outil au plus court compatible avec l’opération.
- Chauffe maîtrisée : utilisez les réglages adaptés au diamètre et au type de mandrin, sans prolonger la chauffe au-delà du nécessaire.
- Refroidissement : utilisez le système prévu par l’appareil. Séchez le mandrin s’il a été refroidi par liquide, et attendez le retour à température ambiante avant le préréglage et le montage en broche.
- Sécurité : la partie chauffée est brûlante ; manipulez le mandrin avec des gants adaptés et laissez-le sur son support jusqu’au refroidissement.
- Contrôle : vérifiez périodiquement le faux-rond et l’état de l’alésage (rayures, traces de grippage).
À retenir
- Le frettage serre l’outil par dilatation puis retrait thermique de l’alésage, sans pièce mobile.
- Le porte-outil fretté offre un faux-rond de quelques microns, un serrage symétrique et un nez fin, utiles en UGV et en usinage de moules.
- Il demande un appareil de frettage, des queues lisses en tolérance h6 et un temps de refroidissement.
- Propreté, longueur de serrage et chauffe maîtrisée conditionnent la précision et la durée de vie des mandrins.
- Pince ER, mandrin hydraulique et Weldon restent pertinents selon l’opération.
La gamme Laip distribuée par KJ France comprend des solutions de frettage ainsi que des attachements HSK, ISO DIN 69871, BT et BT double contact. Consultez les mandrins de frettage Laip ou contactez KJ France pour choisir un mandrin adapté à votre broche et à vos outils.