Analyse vibratoire
Broutement en usinage : causes, symptômes et solutions
Broutement en usinage : reconnaître les signes, distinguer vibrations forcées et régénératives, agir sur le porte-à-faux et trouver les vitesses stables.
KJ France5 min de lecture
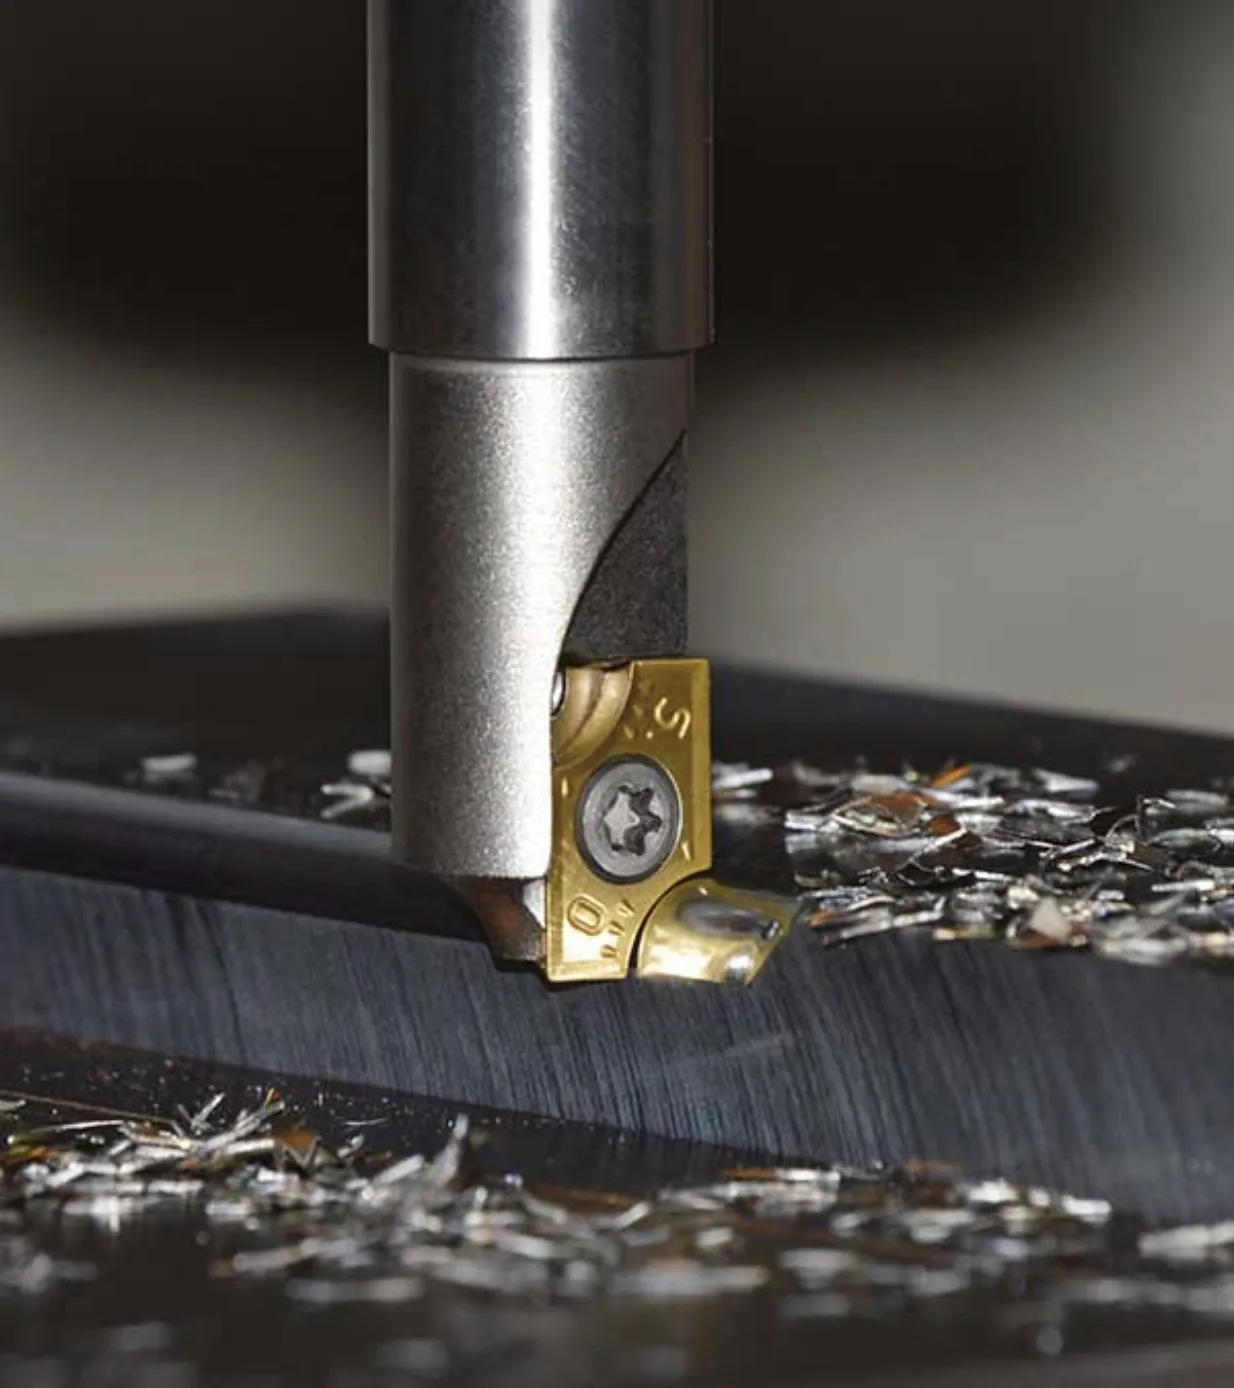
Un sifflement aigu, des marques régulières sur la surface, des plaquettes qui s’écaillent trop tôt : le broutement en usinage coûte du temps, des outils et parfois des pièces. Le réflexe courant consiste à baisser la vitesse et l’avance jusqu’à ce que le bruit disparaisse. Cela fonctionne parfois, mais au détriment de la productivité et sans traiter la cause.
Qu’est-ce que le broutement en usinage ?
Le broutement (chatter en anglais) est une vibration instable qui s’installe entre l’outil et la pièce pendant la coupe. Son amplitude grandit d’elle-même alors que les conditions de coupe restent constantes. Il touche le fraisage comme le tournage ou l’alésage, et apparaît d’autant plus facilement que l’ensemble est souple : outil long, pièce à parois minces, bridage insuffisant.
Reconnaître le broutement
Les signes, souvent combinés :
- Le bruit : un son aigu ou strident, qui apparaît ou disparaît brusquement quand on modifie la profondeur de passe ou la vitesse.
- L’état de surface : la rugosité se dégrade, la surface devient ondulée ou facettée.
- Des marques régulières : stries espacées de façon régulière, visibles à l’œil et parfois au toucher.
- L’usure de l’outil : micro-écaillage des arêtes, casse de plaquettes, durée de vie qui chute sans raison apparente.
Vibrations forcées ou auto-entretenues : ne pas confondre
Toutes les vibrations ne sont pas du broutement. Les distinguer oriente vers le bon remède.
Vibrations forcées
Elles viennent d’une excitation périodique : passage des dents, balourd, faux-rond, roulement de broche endommagé. Leur fréquence suit la vitesse de rotation. En fraisage, la fréquence de passage des dents vaut N × z / 60 (en Hz, avec N en tr/min et z le nombre de dents). On les traite à la source : équilibrage, contrôle du faux-rond, remise en état de la broche.
Vibrations auto-entretenues (régénératives)
C’est le broutement proprement dit. Chaque dent coupe une surface déjà ondulée par la dent précédente : l’épaisseur de copeau varie, l’effort de coupe aussi, et cette variation entretient la vibration. Le système vibre alors près d’une fréquence propre, celle de l’outil monté en broche ou celle de la pièce. Au-delà d’une certaine profondeur de passe, qui dépend de la vitesse de rotation, la coupe devient instable.
Les causes du broutement
Porte-à-faux et rigidité de l’ensemble
La rigidité qui compte est celle de toute la chaîne : broche, attachement, serrage, outil, pièce et bridage. Le maillon le plus souple fixe la limite. Dans le modèle simple de la poutre encastrée, la raideur en flexion d’un outil varie comme le diamètre à la puissance 4 divisé par la longueur au cube : doubler la longueur de sortie divise la raideur par huit environ. Un cône mal nettoyé, une pince usée ou une pièce mal maintenue dégradent aussi un montage correct sur le papier.
Conditions de coupe
Le broutement régénératif dépend surtout de l’engagement (profondeur de passe axiale, engagement radial) et de la vitesse de rotation. Une passe trop profonde pour le montage ou une vitesse tombée dans une zone instable suffit à le déclencher.
Géométrie de l’outil
Une géométrie qui génère de forts efforts radiaux favorise la flexion : angle de coupe trop négatif, rayon de bec trop grand par rapport à la profondeur de passe en tournage ou en alésage, préparation d’arête inadaptée à la matière.
Les solutions contre le broutement
Les remèdes classiques, en commençant par le montage :
- Réduire le porte-à-faux et choisir le plus grand diamètre d’outil possible.
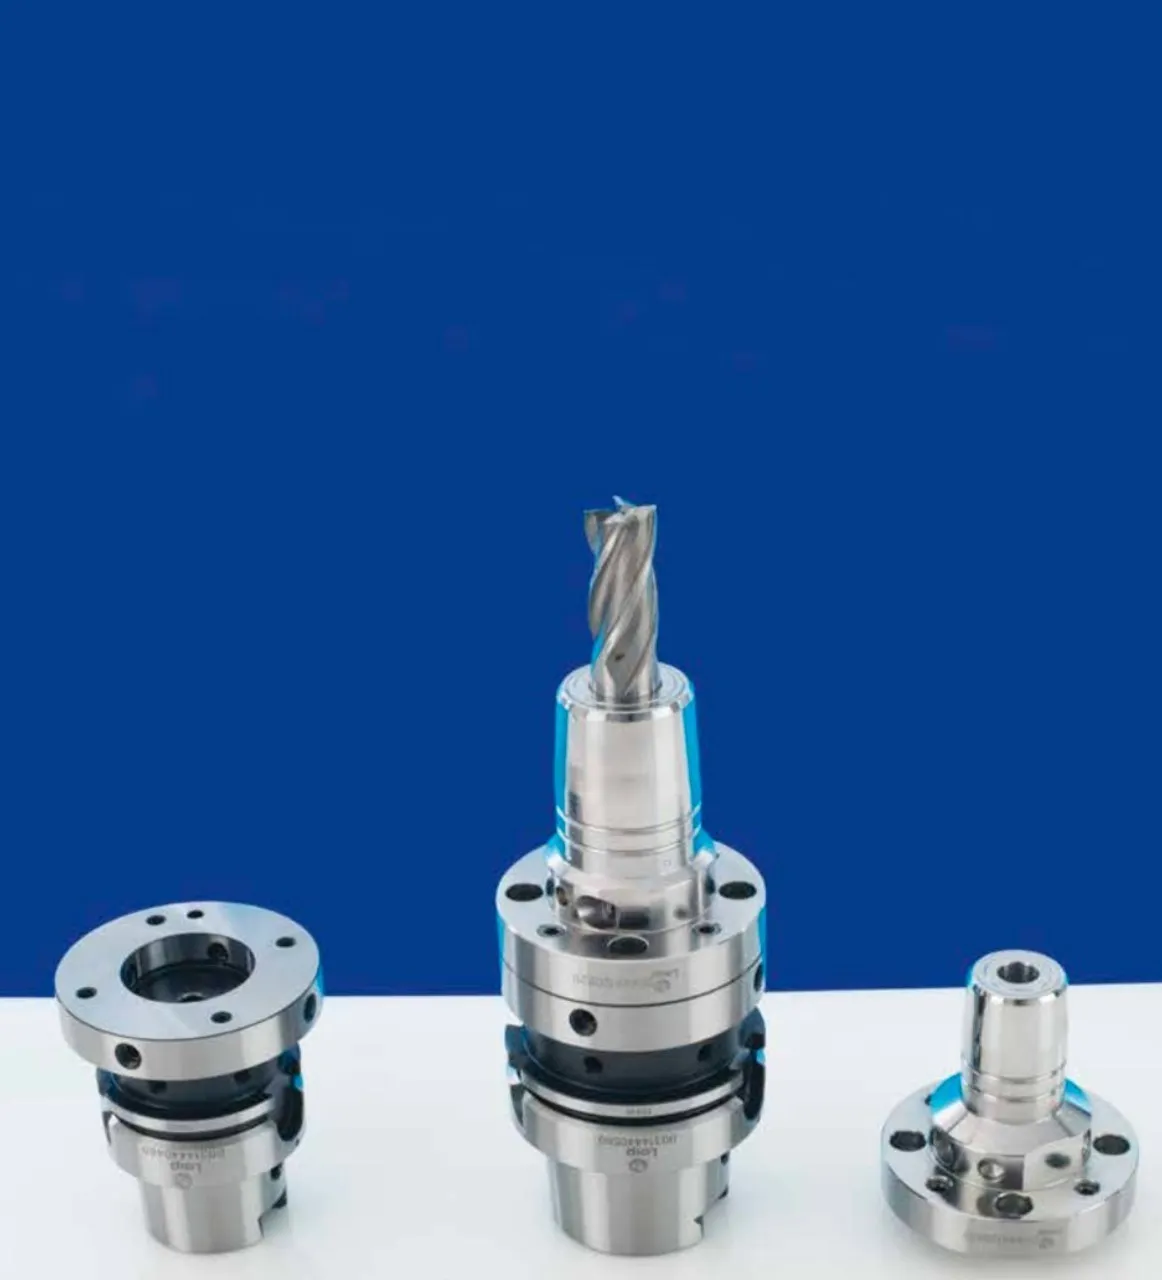
- Rigidifier l’attachement : interface à contact cône et face (HSK, BT double contact), serrage par frettage. Voir nos articles sur les attachements HSK, BT et ISO et sur le frettage.
- Passer à un attachement antivibratoire quand la pièce impose un grand porte-à-faux. KJ France distribue des porte-fraises antivibratoires Canela en BT et DIN 69871.
- Améliorer le bridage : étau rigide, appuis proches de la zone usinée (voir comment choisir un étau de précision).
- Adapter la géométrie : angle de coupe positif, rayon de bec réduit, angle d’attaque qui oriente les efforts vers la direction la plus rigide.
- Utiliser une fraise à pas variable ou à hélice différentielle : l’espacement irrégulier des dents casse la régularité de l’effet régénératif.
- Ajuster la vitesse de rotation vers une zone stable, plutôt que de réduire toutes les conditions de coupe.
Baisser la vitesse : pas toujours la bonne réponse
Baisser la vitesse « jusqu’à ce que ça passe » a deux défauts. À avance par dent constante, la vitesse d’avance baisse d’autant et le temps de cycle s’allonge. Surtout, la stabilité ne varie pas régulièrement avec la vitesse : une légère baisse peut faire passer d’une zone stable à une zone instable, et c’est parfois une hausse qui règle le problème.
Aux très basses vitesses, le frottement de la face de dépouille sur la surface ondulée amortit la vibration : baisser fortement la vitesse « marche » donc, mais c’est la solution la moins productive.
Les lobes de stabilité : des vitesses stables à viser
Le diagramme de lobes de stabilité donne la profondeur de passe admissible selon la vitesse de rotation : sous la courbe, la coupe est stable ; au-dessus, elle broute. Entre deux lobes, la profondeur admissible augmente nettement, approximativement là où la fréquence de passage des dents est égale à une fréquence propre de l’ensemble, ou à cette fréquence divisée par un nombre entier. Ces zones sont larges aux vitesses élevées, d’où l’intérêt de la démarche en UGV.
Ce diagramme est propre à chaque montage : il ne se devine pas, il se mesure.
Mesurer plutôt que tâtonner : le sonnage
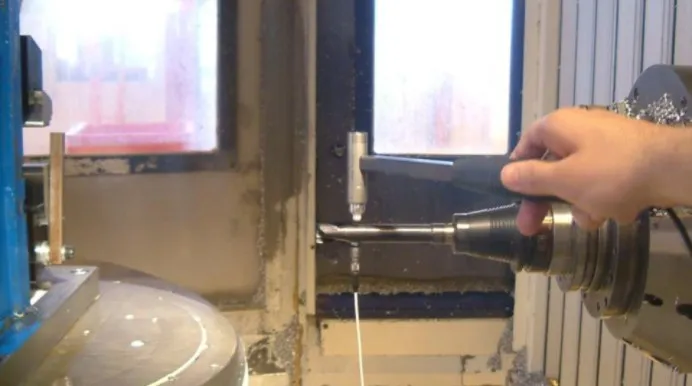
Le sonnage par impact consiste à frapper l’outil monté en broche avec un marteau instrumenté et à mesurer sa réponse. On en déduit les vitesses de rotation stables et la profondeur de passe admissible (voir notre article sur le sonnage par impact et la vitesse de rotation stable). Le sonnage dynamique, réalisé en usinage, complète cette mesure en intégrant les efforts de coupe et l’effet gyroscopique de l’outil.
À retenir
- Le broutement est une vibration auto-entretenue, à distinguer d’une vibration forcée (balourd, faux-rond, roulement).
- La rigidité à considérer est celle de toute la chaîne : broche, attachement, outil, pièce et bridage.
- Le porte-à-faux est le premier levier : la raideur chute très vite quand la longueur de sortie augmente.
- Baisser la vitesse au hasard coûte en productivité sans garantir la stabilité.
- Les lobes de stabilité, établis par sonnage, indiquent les vitesses à viser.
KJ France propose quatre prestations d’analyse vibratoire : comportement de la broche, sonnage par impact, sonnage dynamique et optimisation des conditions de coupe. Pour un problème de broutement sur une opération précise, contactez-nous.